折叠刀翼
刀具逆时针旋转穿过孔时,切削刀翼折入刀杆;到达另一侧后,刀翼张开。加工时顺时针旋转。加工完成后,刀具离开工件,并在逆时针旋转状态下退出。
刀翼折入刀杆,穿过预钻孔后张开,对正面或背面进行加工。整个机构只有一个活动部件。
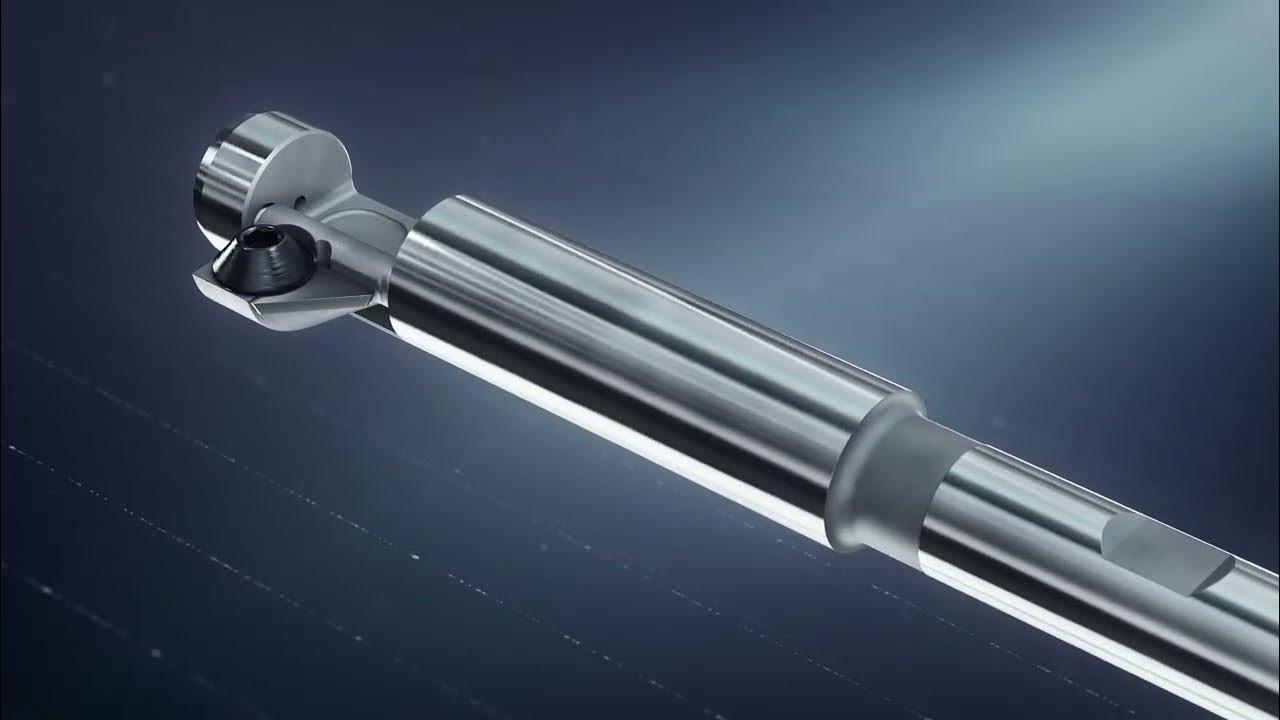
刀具逆时针旋转穿过孔时,切削刀翼折入刀杆;到达另一侧后,刀翼张开。加工时顺时针旋转。加工完成后,刀具离开工件,并在逆时针旋转状态下退出。
冷却液从刀具内部流出,可断屑、排屑,并冷却刀杆和刀翼。孔径 Ø 10 mm 起的圆柱柄刀杆标配内冷。
切削刀翼更换迅速,可缩短生产停机时间。
导向部与孔径相匹配,帮助刀具承受切削力。30 mm 起的刀翼配有导向销,在低转速和卧式铣削时保持稳定。
小规格提供高速钢(HSS)刀翼,大规格采用可转位刀片。标准牌号为 ISO K20。020 和 030 规格的 HSS 刀翼可选焊接 K20 刀头,加工钢件可选 P40。
孔径 Ø 10 mm 起的圆柱柄刀杆采用符合 DIN 1835B 的 Weldon 削平柄,并带内冷;也可选用莫氏锥柄。刀具既适用于手动机床,也适用于自动化机床。
产品编号标明刀具的结构型式和尺寸。订购刀杆、刀翼或整套刀具时,请参阅产品目录中的表格。